PE焊接件在半导体清洗设备中的定制加工方案设计
半导体清洗设备中的焊接件痛点:杂质残留与应力开裂
在半导体湿法制程设备中,清洗槽体与管路系统长期接触高纯化学液(如SC-1、DHF等),对焊接部位的耐化学腐蚀性、低离子析出率及机械强度提出了近乎苛刻的要求。传统手工焊接容易产生微裂纹与鱼鳞纹,导致药液渗漏或颗粒脱落,直接拉低晶圆良率。我们在服务多家设备厂商时发现,超过六成的售后问题源于焊接工艺不当,而非材料本身缺陷。
从PP到PVDF:选材决定焊接方案的底层逻辑
针对不同工艺段的介质特性,我们推荐差异化的热塑性焊接方案。例如,PP水箱焊接加工适用于常温酸碱槽体,采用热风焊枪配合进口焊条,焊缝系数可达0.9以上;而高温或强氧化性环境则需PVDF水箱焊接,必须严格控制焊接温度在240℃±5℃区间,并采用氮气背压保护,避免氧化降解。对于PVC水槽焊接,我们则强调焊后去应力退火处理,防止在氯离子环境下发生应力开裂。
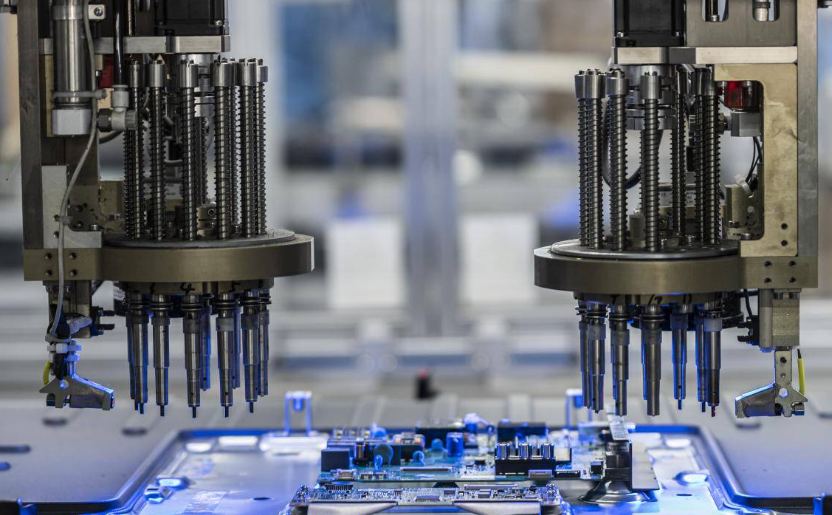
在实际定制中,PE焊接件的加工难度常被低估——其熔体流动性强,冷却结晶速率快,若冷却速度不均极易产生内应力。我们的应对策略是采用热板对焊+红外预热复合工艺,并辅以红外热成像仪实时监测焊缝温度场分布,确保结晶度均匀。同时,对于结构复杂的ABS焊接部件,因ABS对溶剂敏感,我们改用超声波焊接替代传统溶剂粘接,避免残留有机溶剂对后续清洗工艺的污染。
选型指南:从图纸到成品的三个关键控制点
第一,焊缝结构设计。建议优先选用V型或U型坡口,钝边厚度控制在1.5-2mm,过厚会导致焊透率不足,过薄则易烧穿。第二,焊丝材质匹配。务必选用与母材同牌号、同熔指(MFI)的焊条,否则冷却收缩率差异会形成微裂纹。第三,焊接环境洁净度。我们在千级洁净车间内完成焊接与组装,所有焊后飞边采用低温等离子处理去除,避免静电吸附颗粒。
- 针对高纯水冲洗段:推荐PVDF或PTFE衬里焊接,内表面粗糙度Ra≤0.8μm
- 针对废液排放段:推荐PP水箱焊接加工,可设计加强筋结构抵抗热变形
- 针对机械手抓取部位:推荐PE焊接件+不锈钢镶嵌件,兼顾耐磨与刚性
应用前景:国产替代下的精密焊接升级
随着半导体前道设备国产化率提升,深圳市猛艺达环保科技有限公司等设备集成商对焊接件的精度要求已从毫米级迈向微米级。我们正开发基于激光位移传感器的焊缝自动寻踪系统,可将焊接轨迹偏差控制在±0.1mm以内。同时,针对未来大尺寸(12英寸)清洗设备,我们也在试验旋转式热板焊接技术,以解决超长焊缝(>2m)的均匀加热难题。
值得强调的是,深圳市乐易绝缘材料有限公司不仅提供单一焊接服务,更会结合材料力学仿真(如ANSYS热-结构耦合分析)预判焊后变形量,从而为客户优化支撑点位置。这种从“焊得上”到“焊得稳、焊得净”的转变,正是我们与普通加工厂拉开差距的核心。
在成本控制上,我们通过工艺参数数据库(涵盖不同板厚、不同焊速下的热输入量),将试焊次数从行业平均的5-6次压缩至1-2次,直接缩短交付周期30%以上。如果您正在评估清洗设备焊接方案,欢迎携带图纸或3D模型与我们技术团队交流,共同定义更可靠的焊接规范。