工业PVC水槽焊接与PP水箱焊接加工工艺对比分析
在环保设备、电镀生产线和半导体湿制程领域,工业塑料焊接件的质量直接决定设备的密封性与使用寿命。我们经常接到客户咨询:同样是耐腐蚀储罐或槽体,为什么有的用PVC,有的必须用PP?今天从焊接工艺与材料特性的角度,拆解PP水箱焊接加工与PVC水槽焊接的核心差异。
材料特性决定焊接参数
PP(聚丙烯)与PVC(聚氯乙烯)虽然同属热塑性塑料,但热导率与熔融温度区间截然不同。PP的熔点在160-170℃,焊接时推荐热风温度控制在230-260℃;而PVC的软化点仅为80℃左右,焊接温度需严格控制在200-220℃区间,一旦超温极易分解产生氯化氢气体。这种差异直接导致PP水箱焊接加工更依赖焊接设备的恒温精度,而PVC水槽焊接则更考验操作手对热风停留时间的直觉把控。
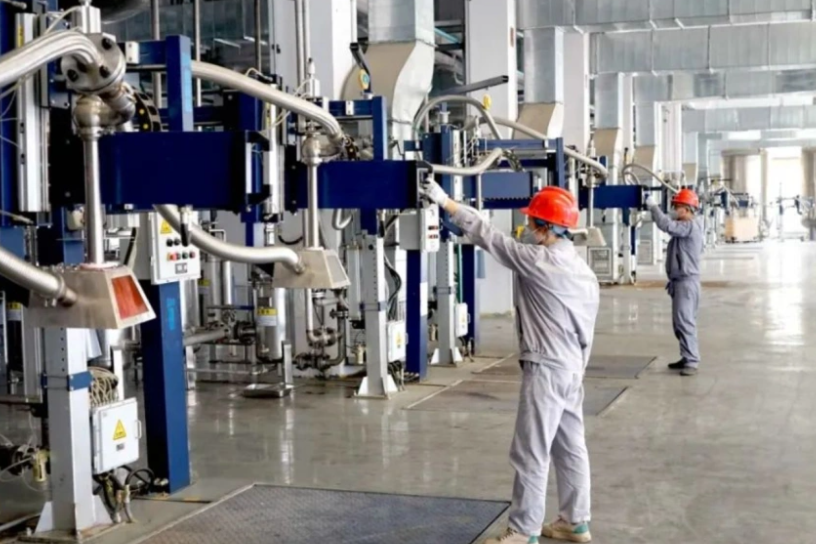
焊丝选择与焊缝结构设计
以我们为深圳某电镀线配套的案例为例:PP水箱焊接加工时,若选用同材质焊丝,需注意焊丝直径与母材厚度的匹配度——3mm厚板材建议搭配2.5mm圆焊丝,焊缝坡口角度控制在60°;而PVC水槽焊接更常用三角焊条或扁焊条,因为PVC熔体流动性差,三角焊条能提供更大的填充截面。此外,PVDF水箱焊接(聚偏氟乙烯)是另一类高要求场景,因其耐温达150℃且化学惰性强,焊后必须进行100%电火花检测,这一点与PP、PVC的常规目检+煤油渗漏测试完全不同。
在实际项目中,我们观察到不少同行在PE焊接件(聚乙烯)加工时忽略了一个关键点:PE的结晶度高,焊接后内应力释放慢,若冷却速度过快极易产生微裂纹。建议采用分段退火工艺,在80℃环境下保温2小时再自然降温。至于ABS焊接,由于其丁二烯组分对热敏感,推荐使用超声波焊接而非热风焊,热风焊易导致表面发黄脆化。
成本与适用场景的权衡
从经济性看,PVC水槽焊接的材料成本比PP低约30%,但PVC的耐温上限(60℃)和抗冲击性远逊于PP。而PP水箱焊接加工虽单价略高,但其耐酸碱范围更宽(pH值1-14),特别适合存储浓硫酸、氢氟酸等强腐蚀介质。若客户需要更高纯度工况(如半导体清洗槽),则必须选用PVDF水箱焊接,其金属离子析出量低于0.01ppm,但焊接成本是PP的3倍以上。
我们与猛艺达的协同实践
在深圳本地供应链中,深圳市猛艺达环保科技有限公司是我们在大型焊接件外协加工时的长期合作伙伴。他们拥有8米超长直线焊接平台,配合我们提供的材料应力释放建议,曾成功完成一批12mm厚PE焊接件的双面焊接,焊缝拉伸强度达到母材的92%以上。这种跨厂协作模式,能有效解决单一工厂设备规格受限的问题。
日常维护层面,建议客户每季度检查焊缝表面是否有细小气泡——那通常是焊接时热风温度波动导致的水分气化痕迹。对于ABS焊接件,还要额外关注紫外线照射下的颜色变化,若泛黄明显说明材料已老化,需及时更换。
焊接工艺没有绝对优劣,只有是否匹配工况。选材前务必提供介质浓度、工作温度、压力波动曲线三项核心参数。我们乐易绝缘材料的技术团队可免费提供焊接试板制作与破坏性测试服务,欢迎带着图纸来车间实地验证。