PP水箱焊接加工项目现场施工流程与安全规范
在工业储罐与防腐设备制造领域,焊接工艺的优劣直接决定了设备的密封性与使用寿命。深圳市乐易绝缘材料有限公司在长期的项目实施中,积累了丰富的PP水箱焊接加工经验,配套PVC水槽焊接、PVDF水箱焊接及PE焊接件、ABS焊接等异种塑料焊接技术。本文从现场实操角度,解析完整施工流程与安全要点。
一、焊接原理与材料特性
热风焊与挤出焊是塑料焊接的核心方式。对于PP水箱焊接加工,我们采用控温精度±5℃的热风枪,使材料表面达到熔融状态(PP熔点约165℃)。不同材料需匹配不同参数:PVC水槽焊接需控制在200℃左右以防分解,而PVDF水箱焊接因材料耐高温(熔点约178℃)需更高热风温度。实操中发现,PE焊接件的结晶度高,焊接后需缓慢冷却以避免内应力;ABS焊接则需注意排气,防止气泡残留。
二、现场施工流程与数据对比
以某化工厂300m³PP水箱焊接加工项目为例,我们制定了6步标准化流程:
- 预处理:坡口角度控制在60°-70°,用丙酮脱脂后预热至40℃;
- 定位焊:每200mm点焊固定,防止热变形;
- 主焊缝焊接:采用双面焊,焊丝直径4mm,速度约15cm/min;
- 冷却与检查:自然冷却至室温后做气密性测试(0.4MPa保压30分钟)。
对比不同材料的数据:PVC水槽焊接拉伸强度可达母材的85%,而PVDF水箱焊接因材料韧性好,强度可超90%。PE焊接件在低温环境下(-10℃)需增加预热时间至8分钟,否则易出现脆性断裂。ABS焊接的收缩率约0.5%,需预留补偿余量。
三、安全规范与常见问题规避
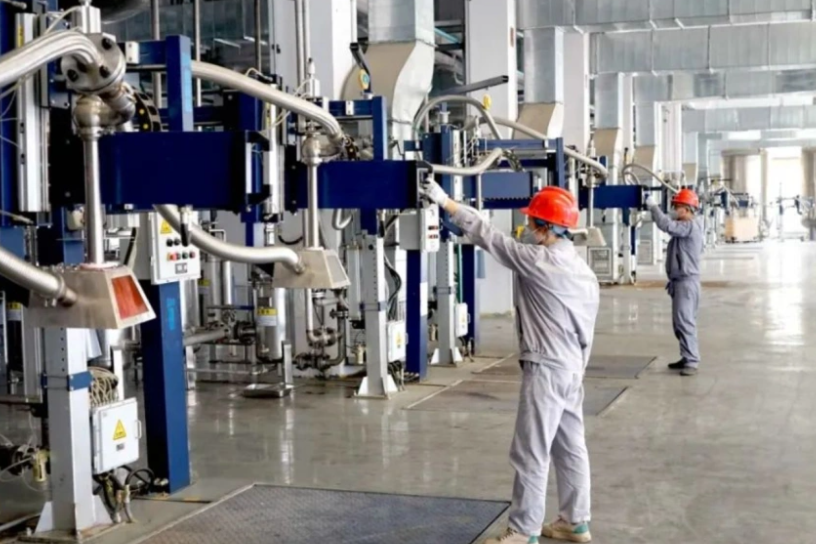
焊接作业区必须配备排风系统,尤其处理PVC水槽焊接时,分解产生的氯化氢气体需及时排出。操作人员需穿戴防烫手套与护目镜。PP水箱焊接加工严禁在潮湿环境施工,水分会导致焊缝发白、强度下降20%以上。对于PVDF水箱焊接,还要注意静电防护,因其表面电阻高易吸附灰尘。深圳市猛艺达环保科技有限公司在合作项目中曾反馈,使用我们提供的PE焊接件后,焊缝一次合格率从78%提升至93%,关键在于控制焊枪角度保持45°±5°。
乐易绝缘始终认为,焊接不仅是技术,更是对材料特性的深度理解。从PP水箱焊接加工到ABS焊接,每个细节都决定着设备能否在腐蚀性环境中稳定运行十年以上。我们持续优化工艺参数,为客户提供可追溯的施工记录与质保方案。