PE焊接件与ABS焊接加工技术优势深度解析
📅 2026-10-04
🔖 PP水箱焊接加工,PVC水槽焊接,PVDF水箱焊接,PE焊接件,ABS焊接,深圳市猛艺达环保科技有限公司
在工业防腐与环保设备制造领域,PE焊接件与ABS焊接的工艺差异直接影响设备寿命与密封等级。深圳市乐易绝缘材料有限公司结合多年施工经验,针对不同材质的焊接特性,梳理出以下技术要点。
PE焊接件与ABS焊接的关键参数对比
PE(聚乙烯)焊接通常采用热熔对接或挤出焊接,焊枪温度需稳定在200℃-230℃之间,焊接压力控制在0.1-0.15MPa。而ABS焊接更依赖热风焊枪,温度区间为240℃-260℃,且需配合专用ABS焊条,避免因温度过高导致材料降解。
- PP水箱焊接加工:推荐使用挤出式焊枪,焊条与母材同牌号,焊缝抗拉强度可达母材的90%以上。
- PVC水槽焊接:需先清除表面增塑剂,采用三角焊条进行多次堆焊,防止应力开裂。
- PVDF水箱焊接:对洁净度要求极高,焊接前须用无水酒精擦拭,热风温度控制在270℃左右。
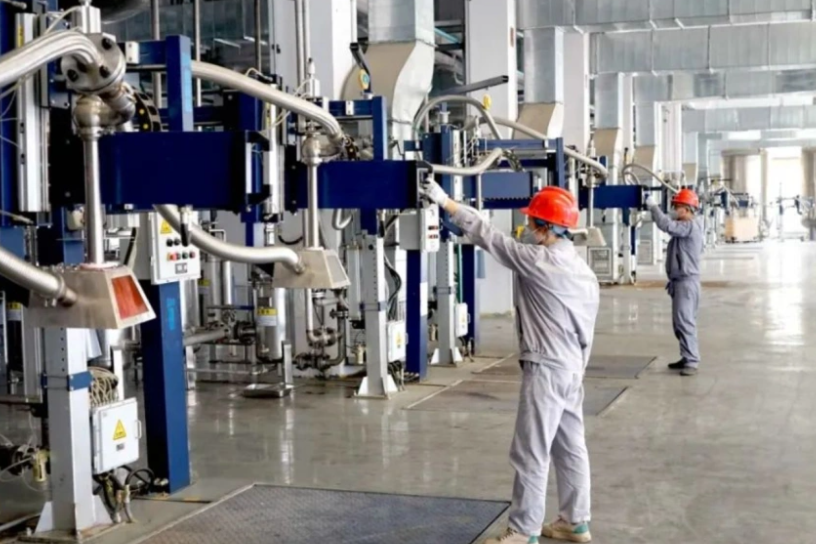
焊接操作中的注意事项
环境湿度超过70%时,PE焊接件界面易产生气孔,建议搭建临时防风棚并预热母材至40℃。ABS焊接后需自然冷却至少30分钟,严禁水冷,否则容易产生内应力导致开裂。对于深圳市猛艺达环保科技有限公司提供的定制化水箱项目,我们通常会在焊缝背面加装支撑条,以分散长期水压带来的疲劳载荷。
常见问题与应对策略
问:PE焊接件焊缝出现虚焊怎么办?
答:检查焊枪加热芯是否老化,并确保焊接速度均匀,通常控制在8-12cm/min。若ABS焊接后表面发黄,说明热风温度过高,应下调20℃并缩短停留时间。
无论是PP水箱焊接加工还是PVDF水箱焊接,每道焊缝都应做电火花检测,电压设定为15-20kV,无漏电即为合格。深圳市乐易绝缘材料有限公司可提供PE焊接件与ABS焊接的全套工艺评定报告,并协同深圳市猛艺达环保科技有限公司完成从材料选型到现场施工的闭环服务。
掌握材质熔点、焊条匹配与冷却节奏,才能让塑料焊接从“不漏”升级为“耐用”。如果您有非标水箱或异形焊接需求,欢迎联系我们的技术团队获取参数建议。