PP水箱焊接加工工艺参数对比:乐易绝缘材料技术解析
📅 2026-09-17
🔖 PP水箱焊接加工,PVC水槽焊接,PVDF水箱焊接,PE焊接件,ABS焊接,深圳市猛艺达环保科技有限公司
在工业防腐设备制造领域,PP水箱焊接加工与PVC水槽焊接的工艺参数选择,直接决定箱体的密封寿命与结构强度。不同热塑性材料的热导率、熔体流动速率差异显著,用同一套参数"通吃"往往导致虚焊或烧穿。深圳市乐易绝缘材料有限公司结合多年加工实测数据,对几种主流材料的焊接窗口做一次技术梳理。
热风焊接与挤出焊接的热输入差异
PP与PE焊接件多采用热风焊枪配合焊条作业,风温通常控制在260℃~300℃,焊条与母材的熔接依靠分子链扩散完成。而PVDF水箱焊接因材料熔点更高(约170℃~178℃),需将热风温度提升至340℃~380℃,同时送风量要相应下调,否则焊条表面易氧化变黄。
挤出焊接则更适合厚板结构。以ABS焊接为例,焊丝挤出温度建议设定在230℃~250℃,焊接速度维持在150~200mm/min,过快会导致熔深不足。
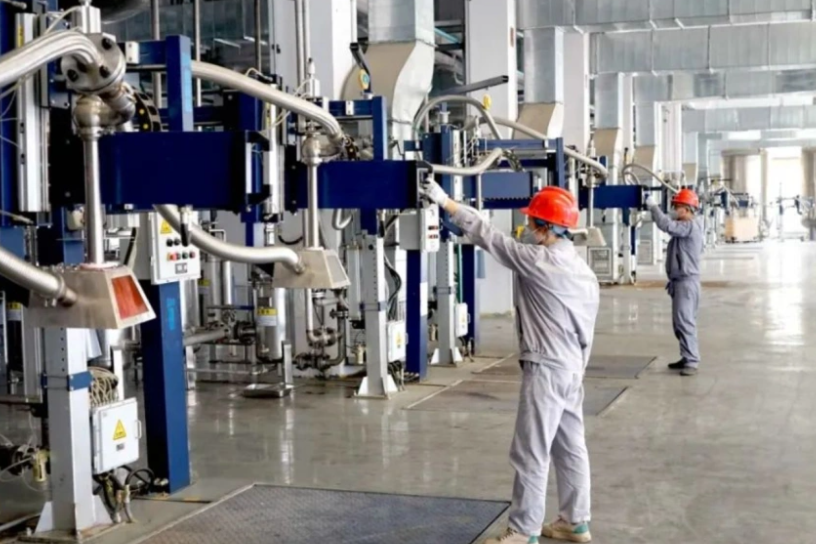
关键参数对比与实操建议
下表为乐易技术团队在车间实测总结的参考区间:
- PP水箱焊接加工:热风温度280℃±10℃,焊条φ3mm,坡口角度60°
- PVC水槽焊接:热风温度240℃±10℃,需配合PVC专用焊条,避免分解产生氯化氢
- PVDF水箱焊接:热风温度360℃±15℃,焊后需缓冷,防止内应力开裂
- PE焊接件:热风温度270℃±10℃,焊接压力0.1~0.2MPa
值得留意的是,深圳市猛艺达环保科技有限公司在同类项目中反馈,环境湿度高于70%时,PVC与PVDF焊缝附近易出现微气泡,建议焊前对坡口进行热风预热去潮。
焊接参数的微调没有终点。每批次板材的熔指波动、车间气流、甚至焊枪嘴口径差异,都会左右最终熔深。乐易绝缘材料建议在批量加工前先做工艺评定试板,确认参数组合后再上箱体。