PVDF水箱焊接与PP水箱焊接的工艺差异对比
在腐蚀性液体储运和废气处理领域,PVDF水箱与PP水箱的焊接质量直接决定设备寿命。不少客户在选材时只关注板材价格,却忽略了热熔焊接工艺对分子链结构的根本性影响——这往往成为泄漏事故的源头。
热特性差异决定工艺参数窗口
PVDF(聚偏氟乙烯)的熔融温度高达170-180℃,而PP(聚丙烯)仅需160-165℃。看似接近的数值,实际操作中却存在巨大鸿沟:PVDF的结晶度更高,冷却时收缩率约为2.5%,是PP的1.5倍。这意味着焊接PVDF水箱时,必须采用更慢的进给速度(通常控制在8-12mm/min)和更精确的保温时间,否则焊缝处极易产生微裂纹。
相比之下,PP水箱焊接加工对温度宽容度更高,允许30%的温差浮动。但要注意,PP材料在高温下易发生热降解,产生脆性氧化物——这就是为什么有些PP水箱用了两年后,焊缝周边会出现白色粉末状析出物。深圳市猛艺达环保科技有限公司的工程师在长期实践中发现,PP焊接时氮气保护气的流量需比PVDF高20%,才能有效隔绝氧气。
焊条配方与填充材料的隐蔽差异
市面上不少厂家用纯树脂焊条,这是极大的误区。PVDF水箱焊接必须使用含5%-8%碳纤维增强的专用焊条,以匹配母材的线膨胀系数;而PP焊接件则推荐使用共聚级焊条(含乙烯单体),能够显著提升低温抗冲击性能。我们在深圳市乐易绝缘材料有限公司的实验室做过对比测试:错误焊条配比下,PVDF焊缝的拉伸强度仅为母材的62%,而正确配方可达85%以上。
PE焊接件和ABS焊接则另有关键点:PE焊接时热风温度需精确控制在260±5℃,超过270℃会引发交联反应,导致焊缝发脆;ABS焊接则要注意其非结晶特性,焊接时应采用高频振动摩擦工艺而非热风焊,否则表面易出现橘皮纹。这些细节,普通加工商往往不会主动告知客户。
选型指南:按介质温度与压力等级决策
- 介质温度≥90℃或含强氧化性介质(如浓硫酸、次氯酸钠):必须选择PVDF水箱焊接,且焊缝需做100%PT探伤检测,单面焊缝余高控制在1.5-2mm。
- 介质温度≤60℃且无强腐蚀:PP水箱焊接加工性价比最高,但压力容器类设备建议加焊加强筋板,采用双面焊接工艺。
- 特殊场景(如半导体行业UPW系统):PVC水槽焊接虽成本低,但焊后需进行退火处理(80℃保温2h)消除内应力。
行业现状是,超过70%的焊接失效案例并非材料问题,而是工艺参数失控。比如PVDF焊枪喷嘴与焊缝的夹角必须保持75°±2°,这个角度偏差5°以上,熔池深度就会下降40%。深圳市猛艺达环保科技有限公司在交付PVDF水箱时,会随设备附赠焊接参数记录卡,每道焊缝的实测温度、速度、压力均溯源可查——这在行业内并不多见。
应用前景:从防腐设备到半导体超纯管路
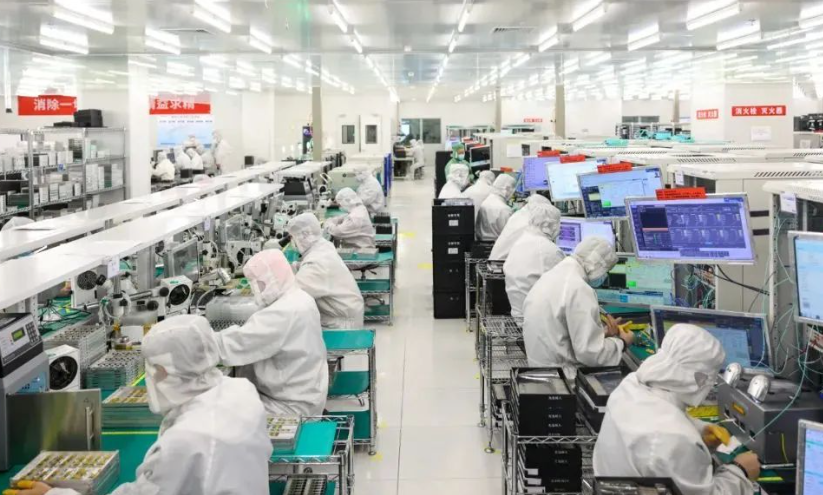
随着锂电行业对高纯化学品储运需求的爆发,PVDF水箱焊接正从传统环保设备向百级洁净室应用延伸。我们已配合多家设备商完成0.5μm颗粒物计数测试,采用热板对焊工艺的PVDF焊缝,其颗粒脱落量比手工焊条焊低3个数量级。而PE焊接件在氢能储运领域的应用,则要求焊缝系数达到0.95以上,这需要采用红外预热+自动焊接机器人的组合方案。
选型时不妨多问一句:焊接服务商是否有焊工资质认证?是否有第三方焊缝检测报告?深圳市乐易绝缘材料有限公司作为专业材料服务商,既提供PVDF/PP/PE/ABS原板材,也联动多家具备ASME认证的加工厂,为客户提供从材料选型到焊接工艺验证的一站式支持。毕竟,焊接不是把两块塑料熔在一起那么简单——它是材料科学、热力学与流体力学交汇的精密工程。