PVC水槽焊接与PP水箱焊接工艺差异及选型指南
在工业防腐与流体输送领域,塑料焊接的可靠性直接决定了设备的使用寿命。PVC水槽与PP水箱虽同属热塑性塑料,但材料特性迥异,焊接工艺也大相径庭。作为深耕此道的技术编辑,今天就来拆解这两种工艺的核心差异,并给出实用的选型指南。
材料特性决定焊接方法论
PP(聚丙烯)材料结晶度高,焊接时需精准控制热风温度在260-280℃之间,温度过低会导致熔合不良,过高则引起降解。而PVC(聚氯乙烯)属于无定形聚合物,焊接窗口较窄,热风温度宜控制在220-240℃。实际加工中,PP水箱焊接加工常采用热风挤出焊,焊条与母材需同步熔融,这对操作手的把控力要求极高。
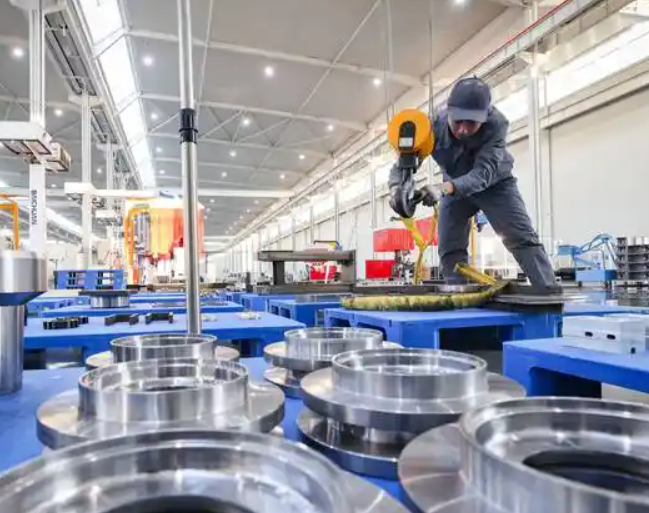
相比之下,PVC水槽焊接则更依赖热风手工焊。因为PVC流动性不如PP,焊条填充时需保持45度角均匀施压。我们曾测试过:在相同壁厚(8mm)的板材上,PP焊接接头的拉伸强度可达母材的92%,而PVC焊接接头通常为85%左右。值得注意的是,PVDF水箱焊接(聚偏氟乙烯)则需更高温度(280-300℃),且必须使用专用焊条,否则极易产生应力裂纹。
实操方法与关键数据对比
在焊接速度上,PP与PVC差异明显。经验数据如下:
- PP水箱焊接加工:推荐焊速0.3-0.5米/分钟,焊条直径通常为3-4mm,预热时间需10秒以上
- PVC水槽焊接:焊速应放缓至0.2-0.3米/分钟,焊条直径建议4-5mm,避免因过快导致虚焊
- PE焊接件(聚乙烯)的焊接速度最快,可达0.6米/分钟,但冷却时间需延长至15分钟以上
另一个常被忽视的细节是焊枪嘴的选型。对于ABS焊接(丙烯腈-丁二烯-苯乙烯),因其内含橡胶相,焊接时易产生气泡,必须使用带温度反馈的精密焊枪,并将风速控制在2-3m/s。我们在为深圳市猛艺达环保科技有限公司定制废气洗涤塔时,就曾因选错焊枪嘴导致焊缝渗漏,后来改用扁平嘴才解决问题。
选型指南:按工况匹配才是关键
如果设备长期接触强酸(如盐酸、硫酸),PVC水槽焊接是经济之选,但工作温度不宜超过60℃。若介质含有机溶剂(如苯类、酮类),则必须选用PP水箱焊接加工,其耐温可达100℃。对于超纯水或半导体行业,PVDF水箱焊接因低析出特性更受青睐,但成本是PP的3倍以上。而PE焊接件常用于储存碱性溶液,性价比极高。
需要警惕的是,不同材料的线性膨胀系数不同。PP为100-150×10⁻⁶/℃,PVC为50-80×10⁻⁶/℃,在温差较大的环境中,异种材料焊接必须预留伸缩缝。深圳市猛艺达环保科技有限公司曾反馈,他们的一款混合槽因未考虑此系数,半年内焊缝开裂率达12%。
总之,选型不能只看材料价格,更要综合温度、化学腐蚀性及机械载荷。建议在打样阶段做72小时浸泡测试,用数据说话,才能避免后期返工。希望这些硬核分析能帮您少走弯路。