PVDF水箱焊接加工工艺要点及质量控制标准
在工业废水处理、半导体湿法工艺及化工储运领域,PVDF(聚偏氟乙烯)水箱的焊接质量直接决定了设备的服役寿命与安全性能。然而,许多用户在长期使用中常面临焊缝开裂、渗漏或热变形等问题,这些隐患往往源于焊接工艺参数不当或选材错误。作为专业从事特种塑料焊接的深圳市乐易绝缘材料有限公司,我们深刻理解这一痛点。
行业现状与常见误区
当前,不少企业仍采用通用型焊接设备对PVDF水箱焊接,却忽略了PVDF材料的高结晶度与热敏感性。与PP水箱焊接加工或PVC水槽焊接不同,PVDF的熔点约在172℃,但热分解温度仅比熔点高约20℃,这意味着焊接窗口极窄。若未配备精准的温控系统,极易导致材料降解或熔融不足。同样,PE焊接件与ABS焊接虽看似流程相似,但各自的收缩率与结晶行为差异显著,不可混用工艺。
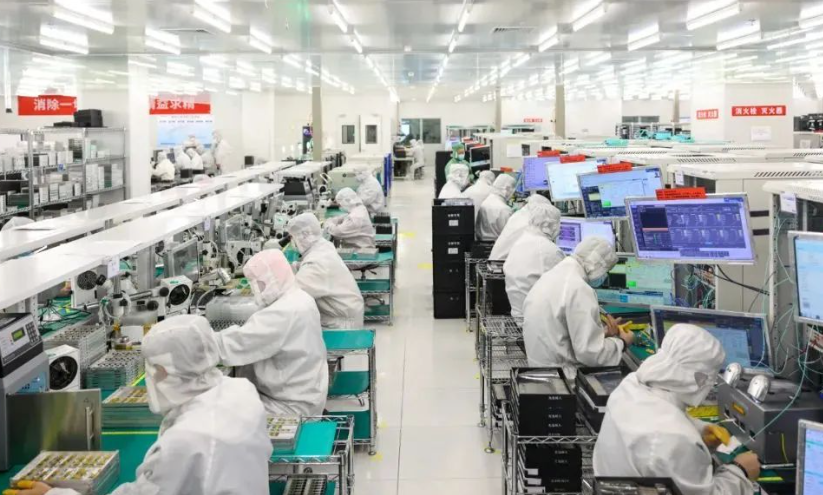
核心焊接工艺与技术参数
针对PVDF水箱焊接,我们推荐采用**热板焊接**与**挤出焊接**两种主流方案。热板焊接适用于厚壁板材的对焊,关键参数包括:热板温度控制在240-260℃,加热时间视板材厚度(如8mm板材需加热约120秒),焊接压力需维持在0.15-0.3MPa。挤出焊接则适用于复杂结构或补强,焊条材质必须为纯PVDF,且挤出温度需稳定在220±5℃。值得强调的是,焊接完成后必须进行**缓慢冷却**(速率低于10℃/min),以消除内应力。
- 温度控制:采用闭环PID温控系统,误差控制在±2℃以内。
- 速度匹配:挤出焊接时,焊枪移动速度与挤出量需保持线性关系,避免积料或拉丝。
- 焊缝处理:焊接后需对焊缝进行倒角或打磨,消除应力集中点。
材料选型与兼容性指南
在承接项目时,我们常发现客户混淆了不同塑料的焊接特性。例如,PP水箱焊接加工宜采用纯PP焊条,而PVDF水箱焊接则必须使用同质焊条,且需注意填充材料是否含润滑剂或改性剂。对于PVC水槽焊接,由于PVC对热敏感且易释放氯化氢气体,焊接环境必须配备局部排风。同时,ABS焊接对冷却速率要求极高,过快冷却会导致焊缝脆化——这些细节往往被忽视。
值得一提的是,深圳市猛艺达环保科技有限公司在承接多个半导体废水处理项目时,曾与我们就PVDF与PP的混合结构进行联合攻关。通过采用分段焊接+应力释放退火的工艺,成功解决了异种材料因热膨胀系数差异导致的翘曲问题。这一案例表明,焊接加工绝非简单的“热熔拼接”,而是需要基于材料学与力学计算的系统工程。
应用前景与技术演进
随着新能源、电子及环保行业对耐腐蚀储罐需求的激增,PVDF水箱焊接技术正朝着自动化与智能化方向演进。例如,激光焊接在薄壁PVDF膜材中的应用已初现成效,其热影响区仅为传统工艺的1/5。同时,PE焊接件在超纯水系统中的使用量年增长率超过15%,推动着焊接标准向更严格的SEMI F57规范靠拢。作为从业者,我们建议用户建立完整的焊接质量追溯体系,包括焊缝截面金相分析及水压试验记录,这才是保障长期可靠性的核心。